
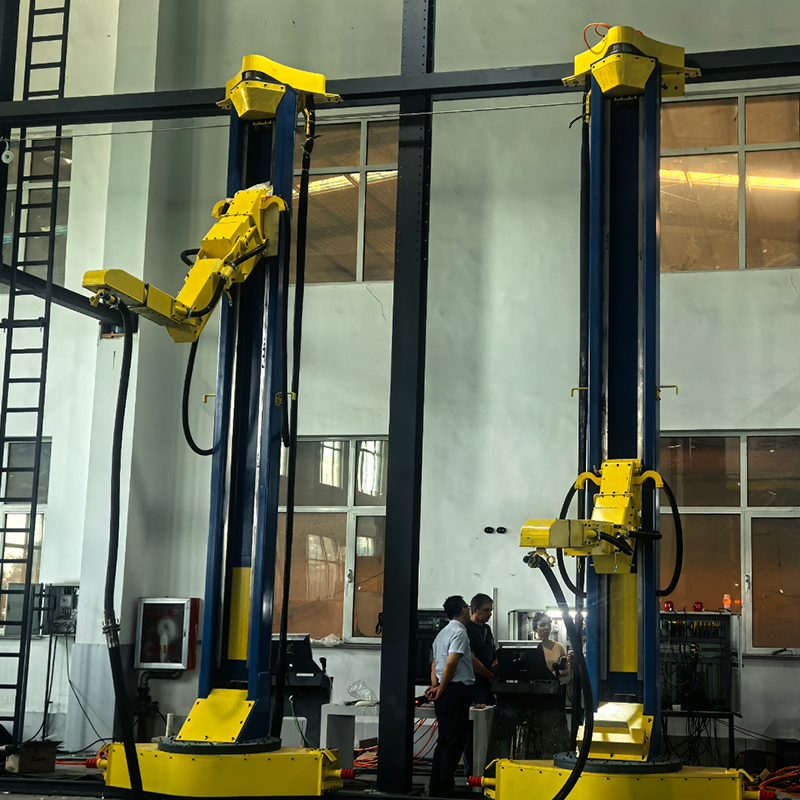
3-aksede platformslifte har tredimensionel bevægelse af X-, Y- og Z-akser. Fleksibel positionering, stabile løft og præcis betjening. Velegnet til flervinklet drift og dockning af emner i industrie...
See Details
Yueze Environmental Protection leverer one-stop-kompatible industrielle overfladebehandlingsløsninger med professionel teknologi og fint håndværk.
 Få forespørgsler
2026-09-04
Kør hånden langs stellet på en velholdt traktor eller et udendørs elskab efter år med sol, regn og vejsalt: Finishen er stadig glat, tyk og stædigt intakt. Den holdbarhed kommer sjældent fra flydende maling. Det kommer fra pulverlakering, og det korte svar på, hvordan det virker, er dette: et fint formalet tørt pulver får en elektrostatisk ladning, den jordede metaldel trækker de ladede partikler op på overfladen og rundt om dens kanter, og ovnvarmen smelter derefter og binder pulveret kemisk til én kontinuerlig, hård film. Der er intet opløsningsmiddel til at fordampe, ingen dryp at synke, og tykkelsen er bygget i en enkelt passage.
Vejledningen nedenfor gennemgår kemien inde i pulveret, fysikken, der får det til at klæbe, de tre stadier af processen, hvordan pulver sammenlignes med flydende maling, og det udstyr, en komplet linje skal bruge for at gøre alt dette pålideligt, skift efter skift.
Pulverlakering er ikke blot maling med væsken fjernet; det er en formulering bygget til en anden påføringsmetode. Før det males til pulver, er materialet en blandet smelte af fire funktionelle ingrediensgrupper:
Blandingen ekstruderes, afkøles og males til fine partikler, typisk målt i titusinder af mikrometer, så den flyder som mel, men alligevel kan sprøjtes gennem en pistol næsten som en væske.
Termohærdende formler - polyester, epoxy, epoxy-polyester hybrid, polyurethan - dominerer industriel efterbehandling. Under bagning reagerer harpiks og kurativ til et molekylært netværk, der ikke kan smeltes igen. Den irreversibilitet er det, der giver pulverlakerede dele deres modstandsdygtighed over for kemikalier, varme og stød.
Termoplastiske pulvere – nylon, PVC, polyethylene – melt and flow without chemical change, so they can be remelted. They are chosen for thick, tough, functional films on products such as dishwasher racks, fencing and pipe fittings.
Uanset om standen betjenes manuelt eller fuldautomatisk, og om delen er et lille beslag eller en to-tons støbning, bevæger hvert pulverlakeringsarbejde sig gennem de samme tre trin: klargør overfladen, påfør ladet pulver, hærd filmen.
Pulver hæfter ved direkte kontakt og elektrostatisk kraft, så alt, der er tilbage på metallet - bearbejdningsolie, rust, mølleskala, fugt - bliver et svagt lag fanget under finishen. Dårlig forberedelse dukker sjældent op på standen; det viser sig måneder senere som afskalning, blærer eller korrosion, der kryber under en ellers perfekt udseende film.
Forberedelse kombinerer sædvanligvis alkalisk affedtning eller en fosfat-type konverteringsvask for at fjerne olier med slibemiddel eller sandblæsning for at fjerne rust og kalk fra støbegods og svejsninger. For tunge støbegods og konstruktionsstål er sprængning ikke valgfri – det er det trin, hele finishen afhænger af.
 Sliberum og automatisk sprængningsmaskine til overfladeforbehandling Før pulver sprøjtes, skal tunge støbegods og konstruktionsstål sprøjtes for at fjerne rust, kalk og gamle belægninger, så finishen kan klæbe. Dette udstyr giver lukket, automatiseret sprængning med støvfjernelse, hvilket gør det til et vigtigt forbehandlingstrin, der er værd at gennemgå. Se produkt →
Inde i standen trækkes pulver fra en fluidiseringstragt – en beholder, der holder pulver suspenderet i forsigtigt boblende luft, så det bevæger sig gennem slanger som en væske – og leveres til sprøjtepistolen. I den mest almindelige opsætning, corona-opladning, kører en højspændingselektrode ved pistolspidsen, typisk kl. snesevis af kilovolt , ioniserer den omgivende luft og overfører negativ ladning til partiklerne, når de forlader pistolen. Den jordede del trækker den ladede sky mod sig selv, og partiklerne holder ladningen længe nok til at forblive fastgjort gennem håndtering og transport til ovnen.
To effekter gør metoden bemærkelsesværdig effektiv. Wrap-around betyder, at ladede partikler følger det elektriske felt til kanter, sider og endda bagsiden af delen. Selvbegrænsende konstruktion betyder, at efterhånden som det ladede lag vokser, begynder det at afvise indkommende pulver, og holder filmtykkelsen nogenlunde jævn - almindeligvis ca. 50 til 100 mikrometer (2 til 4 mils) i en enkelt omgang ville en flydende maling have brug for flere lag for at matche.
To variationer betyder noget i produktionen. Tribo-kanoner oplader pulver ved friktion i stedet for højspænding og når dybe fordybninger, hvor koronafelter kæmper, mens dykning i fluidiseret leje bygger meget tykke funktionelle lag på dele såsom ventilhuse.
Påføring sætter kun pulver på delen; ovnen gør det til en belægning. De fleste termohærdende pulvere hærder, når selve metallet når nogenlunde 160 til 200 °C (ca. 320 til 390 °F) og holder den temperatur til 10 til 20 minutter , med nøjagtige værdier angivet af pulverproducentens datablad. Når delen varmes op, sker der tre ting i rækkefølge:
Hærdningskontrol skal måles på metallet, ikke kun i ovnluften. En underhærdet film viser sig kalkholdig og mat og ikke bestå kemisk testning; en overbagt gulner og bliver skør. Til varmefølsomme substrater såsom fiberplader med middel massefylde smelter lavtemperatur- og UV-hærdende pulvere blidt og hærder inden for få sekunder under ultraviolette lamper.
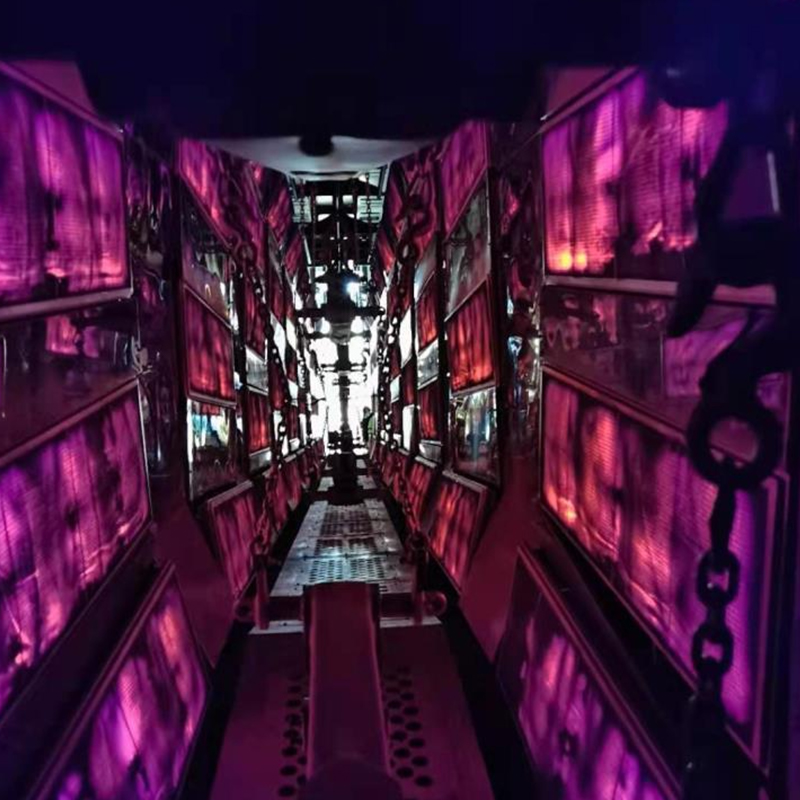 Industrielt tørrerum til pulverhærdning og dehydrering Hærdningskvaliteten afgør, om en pulverlakfilm er holdbar eller kalkholdig og skør. Dette tørrerum tilbyder ensartet varmluftcirkulation, præcis konstant temperaturkontrol og tilpassede opvarmningstilstande, der hjælper købere med at opnå ensartede, fuldt hærdede finish. Se produkt →
Hele processen hviler på én fysisk regel: modsatte ladninger tiltrækker . I praksis afgør to detaljer, om finishen bliver ensartet.
Delen skal være ægte jordet gennem rene kroge og bøjler. Indbagte pulverrester isolerer krogen, svækker tiltrækningen og producerer tynde, plettede film sammen med spildt overspray - hvorfor disciplinerede butikker brænder af eller udskifter kroge efter en fast tidsplan.
Dybe hjørner, kanaler og fordybninger skærmer sig selv mod det elektriske felt, så ladet pudder har en tendens til at undgå præcis de områder, der har brug for mest beskyttelse. Linjedesignere svarer med omhyggelig pistolplacering, frem- og tilbagegående automatiske pistoler, reduceret spænding nær fordybninger eller tribo-pistoler på kompleks geometri.
Pulvermaling og flydende maling kan begge se godt ud på dag ét; forskellene viser sig i omkostninger, overholdelse og holdbarhed:
| Aspekt | Pulverlakering | Flydende maling |
|---|---|---|
| Transportør | Tørt pulver, fri for opløsningsmidler | Opløsningsmiddel- eller vandbaseret |
| VOC-emissioner | I det væsentlige ingen | Betydende for opløsningsmiddelbårne typer |
| Overspray | Opsamles og genbruges med et gendannelsessystem | Tabt; har brug for filtreret udstødning |
| Film pr ansøgning | Tyk enkelt gennemløb, sædvanligvis 50-100 µm | tynd; flere lag for lige bygning |
| Hærdning | Ovnhærdning, kemisk tværbinding | Lufttørring eller bagning, opløsningsmiddelfordampning |
| Egner sig bedst til | Ledende dele, der tåler bagetemperaturer | Bredt udvalg, herunder varmefølsomme varer |
For en fabrik, der vejer VOC-overensstemmelse, materialespild og gennemløb, afgør disse rækker normalt argumentet til fordel for pulver.
Ved produktionsvolumen er pulverlakering mindre en enkelt maskine end en afbalanceret kæde af udstyr, der bevæger sig med transportbåndshastighed. En komplet industrilinje omfatter typisk:
Hvert trin begrænser de andre: ovnens opholdstid afhænger af transportørens hastighed, kabinens luftstrøm afhænger af genvindingsdesignet, og kroglayoutet på transportøren påvirker både jordforbindelsen og filmens ensartethed. Erfarne købere tager derfor udgangspunkt i delen, gennemløbet og finishspecifikationen og arbejder derefter baglæns til udstyret. For en station-for-station opdeling, se hvilket udstyr en belægningsproduktionslinje faktisk omfatter .
 Pulverlakering Line for Metal Workpiece Finishing Da ovnrum, kabineluftstrøm og transportørdesign alle interagerer, foretrækker mange købere en komplet integreret løsning. Denne automatiserede pulverlakeringslinje dækker påføring og hærdning med høj pulvergenanvendelse, nul VOC-emissioner og fulde tilpasningsmuligheder. Se produkt →
Enhver elektrisk ledende del, der tåler hærdningstemperatur, er en kandidat, og i rigtige fabrikker er listen lang:
Porøse støbegods fortjener særlig opmærksomhed: indespærret luft og fugt forårsager afgassende nålehuller, medmindre delene er forbagte, eller pulveret indeholder afgasningsadditiver, og deres vægt kræver robust ophængning og transport. Vores støberi- og modvægtsbelægningsløsninger vise, hvordan sprængning, ophængning, sprøjtning og hærdning er konstrueret omkring netop denne slags tunge emner.
De fleste finishfejl kan spores tilbage til én specifik årsag, der kan repareres:
Pulvercoating virker, fordi den parrer et simpelt fysisk princip med en kontrolleret kemisk reaktion under varme. Forberedelse, opladning og hærdning skal hver især være rigtigt, for ingen fase kan kompensere for en anden. At holde balancen stabil, skift efter skift, er, hvad en specialbygget pulverlakeringslinje er konstrueret til at gøre – og det er grunden til, at fabrikker, der behandler linjen som ét system, snarere end en samling af maskiner, er dem, hvis finish kunder bliver ved med at vende tilbage til.

3-aksede platformslifte har tredimensionel bevægelse af X-, Y- og Z-akser. Fleksibel positionering, stabile løft og præcis betjening. Velegnet til flervinklet drift og dockning af emner i industrie...
See Details
En elektroforetisk belægningslinje er et komplet automatisk overfladebehandlingssystem. Gennem elektroforetisk aflejring dannes en ensartet, tæt og anti-korrosionsbelægning på metaloverfladen. Hele...
See Details
Platform Cart er et praktisk og effektivt industrielt håndteringsudstyr, der er meget udbredt på fabrikker, værksteder, lagre, logistikcentre og andre steder. Den er sammensat af en robust bærende ...
See Details
Professionel produktionslinje specielt designet til dekorative brønddæksler, anvendelig til forskellige typer af dekorative brønddæksler (dekorativt brønddæksel i støbejern, dekorativt brønddæksel ...
See Details
Professionel vedligeholdelseslinje specielt designet til vogne og tankskibe, anvendelig til forskellige typer vogne og tankvogne (jernbanevogn, gondolvogn, fladvogn, olietanker, kemikalietanker, LN...
See Details
Professionel elektroforese-belægningslinje specielt designet til elektriske køretøjer (EV'er), anvendelig til forskellige EV-typer (passager-EV, kommerciel EV, nyt energilogistikkøretøj) og EV...
See DetailsByg dit tilpassede industrielle belægningssystem
Send os dine emneoplysninger, produktionskapacitet, belægningsproces, værkstedslayout og miljøkrav. Yueze hjælper med at evaluere dit projekt og udvikle en passende belægnings-, transport-, tørrings- og miljøbehandlingsløsning.
Hovedmenu
Produkter
Kontakt os
Virksomhedens adresse:
nr. 12, Park Avenue, Shanggang Industripark, Jianhu, Yancheng City, Jiangsu-provinsen
Send os besked lige nu!

Følg os: